
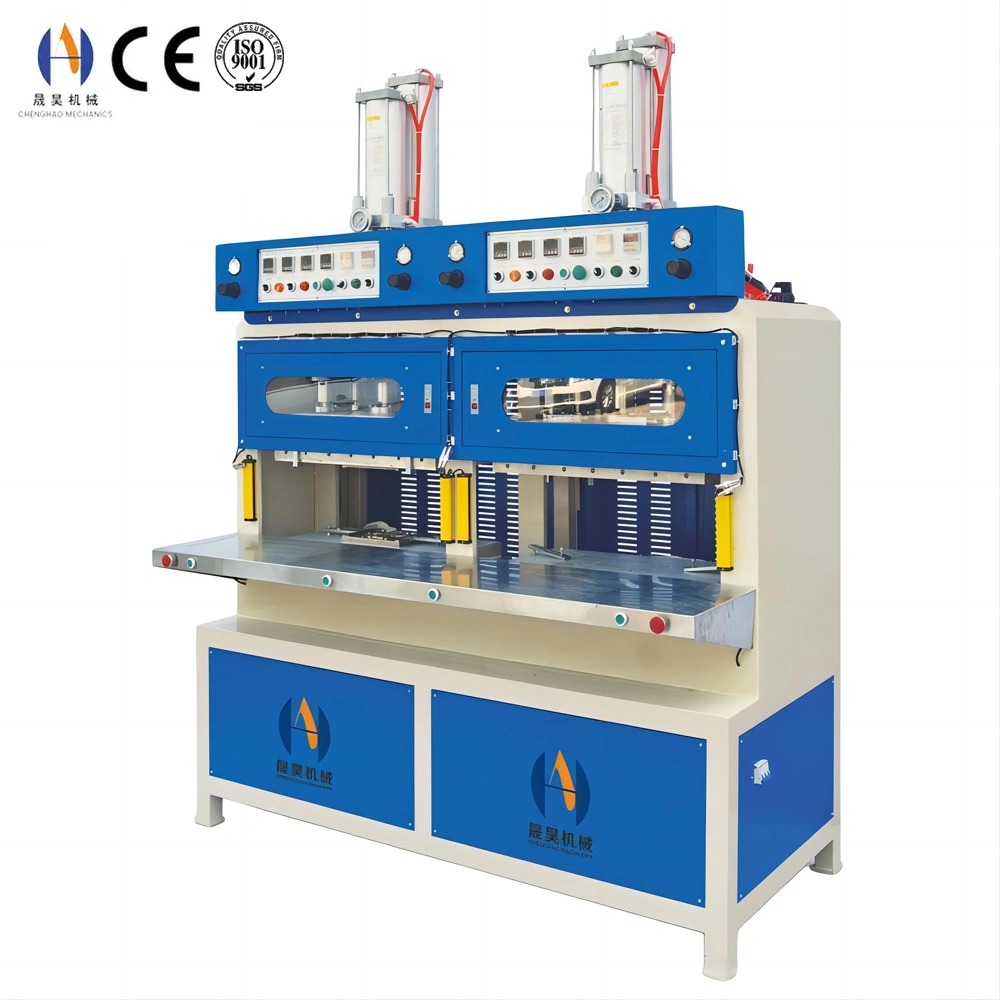
Formmaschine: Technischer Leitfaden für industrielle Umformung
Eine Formmaschine verwendet kontrollierte Hitze, Druck und Zeit, um rohes Polymer, Gummi oder Verbundmaterial in fertige dreidimensionale Bauteile umzuwandeln. Chenghao Machinery stellt drei Hauptformen von Formmaschinen her – hydraulische Heißpressmaschinen, Hochfrequenzformmaschinen und Blisterformmaschinen – die das gesamte Spektrum industrieller Formanwendungen vom Prototyp bis zur Massenproduktion abdecken.
Vergleich der Formmaschinentechnologie
| Maschinentyp | Formungsprinzip | Druckbereich | Typische Zykluszeit | Hauptanwendungen |
|---|---|---|---|---|
| Hydraulische Heißpresse | Wärme + hydraulische Verdichtung | 5–300 Tonnen | 60–300 Jahre | Gummi-, Thermoset-, Verbundlaminierung |
| Hochfrequenzformung | Dielektrische Erwärmung + Elektrodendruck | 0,5–20 Tonnen | 5–30 S | PVC-Schweißen, Clamshell-Versiegelung, Blasendichtung |
| Blasenbildung | Strahlungswärme + Vakuum/Druck | Bis 6 Bar | 6–20 S | Verpackungsschalen, Muschelschalen, Displayblasen |
| Kleine Heißpresse | Elektrische Heizung + hydraulische Klemme | 1–20 Tonnen | 30–120 S | Labortests, kleine Teile, Prototyping |
Prozessparameter nach Materialtyp
| Material | Formverfahren | Temperatur | Druck | Typische Schrumpfung |
|---|---|---|---|---|
| Naturkautschuk (NR) | Verdichtungsguss | 150–170°C | 10–20 MPa | 1,5–3,0 % |
| EPDM / Silikonkautschuk | Verdichtungsguss | 160–180°C | 8.–18. MPa | 1,5–2,5 % |
| PVC (starr / flexibel) | HF-Umformung / Heißpresse | 120–160°C | 1–8 MPa | 0,3–0,6 % |
| Kohlefaser / GFRP | Verdichtungsguss | 130–180°C | 5–20 MPa | 0,1–0,3 % |
| EVA / Schaumstoff | Heißpress-Schaumung | 155–175°C | 5–15 MPa | 30–50 % (entworfen) |
| SMC / BMC Thermoset | Verdichtungsguss | 140–165°C | 5–15 MPa | 0,0–0,3 % |
Auswahlkriterien für Formmaschinen
Die Wahl der richtigen Formmaschine erfordert die Übereinstimmung von fünf Kernparametern mit Ihren Produktionsanforderungen:
- Klemmkraft: Die minimale Kraft, die erforderlich ist, um das Öffnen der Form unter innerem Umformdruck zu verhindern. Berechnen Sie als: Spitzen-Hohlraumdruck (MPa) × projizierte Bauteilfläche (cm²) × Sicherheitsfaktor 1,2. Unterdimensionierte Klemmung verursacht Flash; Übergroßes Spannen verschwendet Energie und belastet Werkzeuge. Chenghao-Heißpressen reichen von 5 bis 300 Tonnen und decken alle Teilegrößen ab.
- Plattengröße: Die Arbeitsfläche muss den Profilabdruck sowie eine Abstand von mindestens 50 mm pro Seite aufnehmen. Werkzeuge mit mehreren Kavitäten für die Großserienproduktion benötigen größere Platten, um alle Hohlräume ohne Plattenüberhang aufzunehmen, was zu einer ungleichmäßigen Druckverteilung führt.
- Temperaturbereich und Gleichmäßigkeit: Elektrisch beheizte Platten bei Changhao-Maschinen erreichen eine Gleichmäßigkeit von ±3°C über die gesamte Plattenfläche. Bei temperaturempfindlichen Materialien wie Silikon und EPDM ist eine Gleichmäßigkeit unter ±5 °C entscheidend für eine gleichmäßige Aushärtung und dimensionale Wiederholbarkeit über die Hohlraumpositionen hinweg.
- Tageslicht und Schlaganfall: Tageslicht ist die maximale offene Entfernung zwischen oberen und unteren Platten; Schlaganfall ist die Arbeitsbewegung. Das Tageslicht muss die Höhe der geschlossenen Form sowie den Freiraum für die Teilabnahme berücksichtigen (typischerweise Gusshöhe + mindestens 1,5 × Teiltiefe).
- Steuerungssystem: Die mehrstufige programmierbare Steuerung ermöglicht eine unabhängige Einstellung von Annäherungsgeschwindigkeit, Formgeschwindigkeit, Formdruck, Verweilzeit und Abkühlzeit für jedes Rezept. Changhao-Maschinen unterstützen 100-Rezept-SPS-Speicher für schnellen Jobwechsel ohne manuelle Parametereingabe.
Schlüsselmerkmale der Changhao-Formmaschinen
- Vier-Säulen-Führungsrahmen – gehärtete Chromführungssäulen mit selbstschmierenden Bronzebuchsen bewahren die Parallelität innerhalb von 0,05 mm über den vollen Hub. Konsistente Plattenparallelität gewährleistet eine gleichmäßige Kavitätsdruckverteilung, die für flashfreie Bauteile in Mehrfachgummi- und Verbundwerkzeugen entscheidend ist.
- Proportionale hydraulische Steuerung – ein servoproportionales Ventilsystem ermöglicht programmierbare Drucksteigerung mit einer Auflösung von 0,1 MPa. Beseitigung von Stoßbelastungen auf Form und Teil beim Schließen und verlängert die Lebensdauer des Werkzeugs um 20–35 % im Vergleich zu herkömmlichen Ein-/Aus-Hydrauliksystemen.
- Mehrzonige elektrische Heizung mit PID – segmentierte Heizelemente mit individuellen PID-Reglern – halten eine Plattentemperaturgleichmäßigkeit von ±3 °C aufrecht. Schnelle Erwärmung von Umgebungstemperatur auf 180 °C in weniger als 25 Minuten, mit automatischem PID-Algorithmus für stabile Temperaturen über unterschiedliche Arbeitszyklen.
- Integrierte Wasserkühlung – interne Wasserkanäle in Pressplatten ermöglichen eine kontrollierte Nachbearbeitungskühlung für das Präzisionsformen thermoplastischer Teile. Die Kühlung von 180°C auf 60°C in weniger als 8 Minuten eliminiert Off-Press-Kühlvorrichtungen und verkürzt die Zykluszeit um 25–40 %.
- 100-Rezept-SPC mit Datenlogging – speichert vollständige Prozessparametersätze für sofortige Jobabrufe. Echtzeit-Datenerfassung erfasst Temperatur, Druck und Zykluszeit für jeden Produktionszyklus – unterstützt die Prozessdokumentation für Qualitätsmanagementsysteme ISO 9001 und IATF 16949.
- Schnellwechsel-Formsystem — T-Schlitz-Plattenschnittstelle mit standardisierter Formklemme ermöglicht einen Einzel-Bediener-Formwechsel in weniger als 15 Minuten für Pressen bis zu 100 Tonnen. Hydraulische Schnellklemmen sind ab dem CH-HP-100T für einen Wechsel von unter 5 Minuten in hochgemischten Produktionsumgebungen erhältlich.
- Sicherheitszertifizierte Sicherung – vollständige Perimeter-Lichtvorhänge mit EN 13849 PLd Doppelkanal-Sicherheitsrelais, verriegelte manuelle Zugangstüren und hydraulische Druckableitung bei Sicherheitsaktivierung. Zertifiziert nach dem EN 693 Hydraulikpressen-Sicherheitsstandard.
FAQ
F1: Was ist der Unterschied zwischen Kompressionsguss und Transferformung in einer Heißpressmaschine?
Beim Kompressionsguss wird vorgewogenes Rohmaterial (Gummiblank oder Thermoset-Preform) direkt in die offene Formhöhle gelegt, und die Presse schließt sich, um Wärme und Druck auszuüben. Das Material fließt nur innerhalb der Höhlung. Geeignet für dicke Bauteile, kostengünstige Werkzeuge und Materialien mit hoher Viskosität. Beim Transferformen wird das Material in einen separaten Topf über den Hohlräumen geladen und beim Schließen der Presse durch Gatter transportiert, was eine bessere Dimensionskontrolle und die Möglichkeit zum Überformen von Einsätzen ermöglicht. Chenghao Hydraulik-Heißpressmaschinen unterstützen beide Methoden durch unterschiedliche Formwerkzeugkonfigurationen , ohne die Grundmaschine zu ändern.
F2: Wie wirkt sich die Gleichmäßigkeit der Plattentemperatur auf die Bauteilqualität aus?
Die Plattentemperaturgleichmäßigkeit bestimmt direkt die Aushärtungskonsistenz über alle Hohlräume in einem Multi-Kavity-Werkzeug. Eine ±10°C-Variation in einer Gummiform bei 160°C bedeutet, dass Hohlräume über den kühlen Zonen 8–12 % langsamer aushärten als heiße Zonen – was zu untergehärteten Teilen (weich, geringe Reißfestigkeit) durch kühle Positionen und überausgehärtete Teile (spröde, Oberflächendegradation) aus heißen Positionen innerhalb desselben Zyklus führt. Das segmentierte PID-Heizsystem von Chenghao erreicht eine Gleichmäßigkeit von ±3°C, was die Unterschiede der Eigenschaften innerhalb der Form bei den meisten Gummi- und Thermoset-Anwendungen auf unter 2 % reduziert. Dies ist besonders wichtig für Fahrzeugabdichtungskomponenten und medizinische Gummiteile mit strengen mechanischen Spezifikationen.
F3: Kann dieselbe Formmaschine sowohl das Gummikompressionsformen als auch das EVA-Schaumgussverfahren bewältigen?
Ja, mit geeigneten Werkzeugen. Beide Verfahren verwenden dieselbe hydraulische Heißpress-Basismaschine, erfordern jedoch unterschiedliche Formkonstruktionen: Gummikompressionswerkzeuge verwenden eng angelegte Hohlräume mit Überlaufrillen zur Flammkontrolle, während EVA-Schaumstoffwerkzeuge versiegelte Hohlräume mit kontrolliertem Ausdehnungsabstand verwenden, um die Schaumstoffdichte zu steuern. Die wichtigste Maschinenanforderung für die Doppelnutzung ist ausreichender Hub, um die höhere EVA-Schaumstoffform aufzunehmen (die für die Ausdehnungsphase zusätzliches Tageslicht haben muss). Chenghao kann das optimale Pressmodell für kombinierte Gummi- und EVA-Produktionslinien festlegen oder eine dedizierte Maschinenkonfiguration empfehlen, wenn beide Materialien in hohem Umfang betrieben werden.
F4: Welche Rolle spielt integrierte Wasserkühlung bei der Verkürzung der Zykluszeit der Formmaschine?
Beim thermoplastischen Formen auf einer Heißpresse muss das Teil vor der Entformung unter seine Wärmeverzerrungstemperatur abkühlen, um Verformungen zu vermeiden. Ohne integrierte Kühlung muss die Presse auf passive Umgebungskühlung warten oder Teile müssen an Kühlvorrichtungen außerhalb der Presse entfernt werden – was 60–180 Sekunden Totzeit pro Zyklus hinzufügt. Chenghaos wassergekühlte Platten verkürzen die Abkühlzeit in der Presse bei typischen 150–180°C-Anwendungen auf 3–8 Minuten und verzichten auf Lagervorrichtungen vollständig. Für PVC- und Polyolefin-Heißpressformen ist eine Zykluszeitreduzierung um 25–40 % typisch. Wasserdurchfluss, Einlasstemperatur und Kühldauer sind alle im SPS-Rezept für jeden Auftrag programmierbar. Für kompakte Konfigurationen mit integrierter Kühlung siehe das Sortiment der kleinen Heißpressen .
F5: Wie sollte die Spannkraft angegeben werden, um Schimmelschäden zu vermeiden?
Zwei Grenzen bestimmen die Spezifikation der Spannkraft: die minimale Kraft (zur Verhinderung von Blitzen) und die maximale sichere Kraft für die Formwerkzeuge. Minimum: Spitzen-Hohlraumdruck × projizierte Fläche × Sicherheitsfaktor von 1,2. Maximum: Bestimmt durch die Querschnittsfläche des Formstahls in Kompression – ein Standard-P20-Werkzeugstahlhohlraum mit 30 mm Wanddicke kann sicher eine Druckspannung von 50–80 MPa aushalten. Das Überschreiten dieser Methode führt zu Gussrissen, Schäden an der Trennleitung oder zum Versagen eines Leitstifts. Die Ingenieure von Chenghao überprüfen beide Grenzen während der Gussdesignprüfung und legen den empfohlenen Pressvolumenbereich in der Formzeichnung fest. Die Verwendung einer Presse, die größer als das angegebene Maximum ist, erfordert ein Druckbegrenzungsventil, das auf das werkzeugsichere Maximum eingestellt ist – Standard bei allen Maschinen der CH-HP-Serie Chenghao (CH-HP). Kontaktieren Sie das technische Team von Chenghao für Unterstützung bei der Kraftspezifikation, bevor Sie Werkzeuge bestellen.
F6: Wie hoch sind die typischen Lieferzeiten für die Beschaffung und Werkzeugbereitschaft von Formmaschinen?
Standard-Heißpressmaschinen (5–50 Tonnen, Standardplatten): 15–20 Arbeitstage ex-works. 50–150 Tonnen Custom-Platen-Konfigurationen: 25–35 Arbeitstage. 150–300 Tonnen schwere Industriepressen: 40–55 Arbeitstage. Die Vorlaufzeiten für Formwerkzeuge verlaufen parallel: einfache Gummiwerkzeuge mit einer Kavität (10–15 Arbeitstage), Mehrfachwerkzeuge mit Kühl- und Auswurfsystemen (20–30 Arbeitstage), komplexe Verbundwerk- oder Schaumstoffwerkzeuge (25–40 Arbeitstage). Maschinen und Werkzeuge werden gleichzeitig in Chenghaos Werk entworfen, hergestellt und ab Werk getestet. Vollständige FAT-Dokumentation – einschließlich Plattentemperaturkarte, Parallelisierungszertifikat und SPS-Programmausdruck – wird bei jeder Maschinenlieferung zur Einhaltung der Qualitätsaufzeichnungen bereitgestellt.
Holen Sie sich ein Angebot für eine Formmaschine von Chenghao
Teilen Sie Ihr Material, Ihre Bauteilgröße, Ihr Produktionsvolumen und Ihr Formdesign mit – Chenghao Machinery empfiehlt die richtige Formmaschinenkonfiguration mit werkseitigen Preisen und vollständiger technischer Spezifikation.
E-Mail: sales11@chenghaointernational.com | WhatsApp: +86 15817655869