
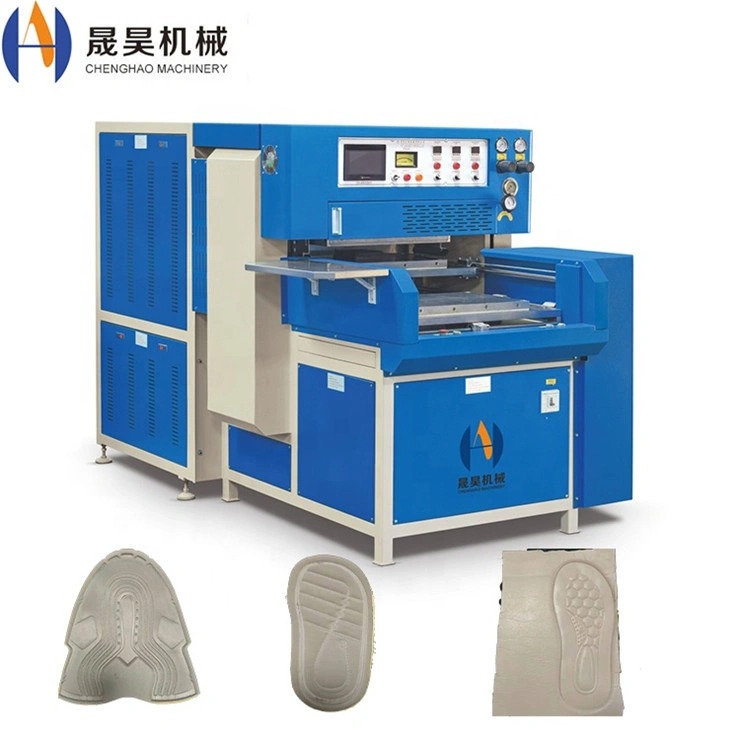
Kunststoffschweißen: Methoden, Materialien und industrielle Anwendungen
Kunststoffschweißen ist ein entscheidender Fertigungsprozess, der verwendet wird, um thermoplastische Bauteile in der Automobil-, Medizin-, Verpackungs- und Elektronikindustrie dauerhaft zu verbinden. Im Gegensatz zur Klebstoffbindung oder mechanischer Befestigung erzeugt die Kunststoffschweißtechnik molekulare Schmelzbindungen mit einer Zugfestigkeit von 80–95 % des Ausgangsmaterials. Dieser Leitfaden behandelt die wichtigsten Schweißmethoden, Materialkompatibilität, Prozessparameter und Geräteauswahlkriterien für Produktionsumgebungen.
1. Überblick über Kunststoffschweißmethoden
Thermoplastische Schweißmethoden werden nach der Energiequelle klassifiziert, die zur Erzeugung des Schmelzflusses an der Verbindungsgrenzfläche verwendet wird. Jede Methode ist auf spezifische Bauteilgeometrien, Produktionsvolumina und Materialtypen optimiert. Die fünf wichtigsten industriellen Methoden werden im Folgenden verglichen.
| Methode | Energiequelle | Zykluszeit | Schweißfestigkeit | Typische Anwendungen |
|---|---|---|---|---|
| Hochfrequenz (HF) | 27,12 MHz RF-Feld | 2–8 Sekunden | 85–95 % Eltern | PVC-Verpackungen, medizinische Taschen, aufblasbare Produkte |
| Ultraschall | 20–40 kHz Schwingung | 0,1–3 Sekunden | 80–92 % der Eltern | ABS-Gehäuse, PP-Bauteile, elektronische Gehäuse |
| Heißpresse / Heizplatte | Beheizter Plattenkontakt | 15–60 Sekunden | 88–95 % Eltern | PE/PP-Rohre, Automobilarmaturenbretter, große Paneele |
| Hot Melt | Beheizte Klebekanone | 10–30 Sekunden | 60–80 % der Eltern | Verpackung, Möbelleisten, Leichtmontage |
| Hitzeabdichtung | Bar-/Impuls-Wärme | 1–5 Sekunden | 75–90 % Eltern | Filmbeutel, Blisterpackungen, flexible Verpackungen |
2. Materialkompatibilität und Schweißbarkeit
Nur thermoplastische Materialien können geschweißt werden; Thermosets und Elastomere (außer thermoplastisch modifiziert) sind nicht schweißbar. Die Schweißbarkeit hängt von kompatiblen Schmelztemperaturen, ähnlichen Schmelzflussindizes und Molekülkettenkompatibilität ab. Die folgende Tabelle listet die häufigsten industriellen Kunststoffe und ihre empfohlenen Schweißmethoden auf.
| Material | Schmelztemperatur (°C) | HF | Ultraschall | Hot Press | Hitzedichtung |
|---|---|---|---|---|---|
| PVC (starr/flexibel) | 160–210 | Ausgezeichnet | Gut | Gut | Gut |
| ABS | 210–240 | Armes | Ausgezeichnet | Gut | Fair |
| PP / PE | 130–170 | Armes | Gut | Ausgezeichnet | Ausgezeichnet |
| PET / PETG | 250–270 | Fair | Gut | Gut | Gut |
| PC (Polycarbonat) | 260–300 | Armes | Ausgezeichnet | Gut | Fair |
| Nylon (PA) | 220–265 | Armes | Gut | Gut | Fair |
| TPU / TPE | 160–200 | Ausgezeichnet | Gut | Gut | Gut |
3. Hochfrequenz-Kunststoffschweißen: Prozessparameter
Hochfrequenzschweißen ist die dominierende Methode für PVC-, TPU- und polare Thermoplaste. Das elektromagnetische Feld bei 27,12 MHz induziert eine dielektrische Erwärmung im Material, anstatt externe Wärme zu erzeugen, wodurch gleichmäßige Schmelzzonen mit minimaler Oberflächenmarkierung entstehen. Wichtige Prozessparameter sind unten aufgeführt.
| Parameter | Typische Reichweite | Auswirkungen auf Weld |
|---|---|---|
| Ausgangsleistung (kW) | 3–60 kW | Höhere Leistung = schnellere Erwärmung; Darf die Lichtbogenschwelle nicht überschreiten |
| Schweißzeit (sec) | 0,5–8 Sekunden | Längere Zeit erhöht die Schmelztiefe; Übermäßige Zeit führt zu Burn-Through |
| Abkühlzeit (sec) | 1–10 Sekunden | Bestimmt die Kristallisation und die Endfestigkeit der Gelenke |
| Elektrodendruck (kN) | 0,5–6 kN | Sorgt für intimen Kontakt; Überdruckkompressionen schmelzen heraus |
| Elektrodenspalt (mm) | 0,1–0,5 mm | Kontrolliert die Feldkonzentration; beeinflusst Nahtbreite und -tiefe |
| Materialdicke (mm) | 0,1–8 mm | Dickere Materialien erfordern höhere Leistung oder längere Schweißzeit |
4. Ultraschall-Kunststoffschweißen: Prozessparameter
Ultraschallschweißen wandelt hochfrequente mechanische Schwingungen an der Schnittstelle in Reibungswärme um, wodurch für starre thermoplastische Gehäuse unter einer Sekunde Zykluszeiten möglich sind. Der Prozess ist hochgradig wiederholbar und eignet sich für Reinraumumgebungen, da er keine Verbrauchsmaterialien benötigt.
| Parameter | 20-kHz-System | 40-kHz-System | Anmerkungen |
|---|---|---|---|
| Amplitude (μm) | 20–100 μm | 10–50 μm | Höhere Amplitude für halbkristalline Polymere |
| Schweißdruck (Bar) | 1–6 Takt | 0,5–4 bar | Optimierte Konstruktion pro Gelenk |
| Schweißzeit (sec) | 0,1–2,0 Sekunden | 0,1–1,5 Sekunden | Kürzere Zeit bei 40 kHz aufgrund geringerer Massenschwingung |
| Hornmaterial | Titan / Aluminium | Titan | Titan bevorzugt für hochhaltbare Läufe |
| Maximale Bauteilgröße | Bis zu 400 × 600 mm | Bis zu 200 × 300 mm | 20 kHz, geeignet für große Baugruppen |
5. Gelenkkonstruktion für Kunststoffschweißen
Die Verbindungsgeometrie ist ebenso entscheidend wie Maschinenparameter für die Bestimmung der Schweißqualität. Schlecht konstruierte Verbindungen erzeugen schwache, inkonsistente Bindungen, unabhängig von den Maschineneinstellungen. Die vier gebräuchlichsten Gelenkdesigns werden im Folgenden beschrieben.
Stumpfgelenk
Einfachste Geometrie; Geeignet für Heißpress- und Rohrschweißen. Erfordert eine präzise Oberflächenvorbereitung und Befestigung. Zugfestigkeit: 70–85 % Ausgangsmaterial.
Energiedirektor
Dreieckige Rippe, die in einem Teil geformt ist, konzentriert die Ultraschallenergie an der Spitze; Standard für starre thermoplastische Baugruppen. Stärke: 80–92 % Elternteil.
Scherverbindung
Interferenzanpassungsdesign; Schmelze fließt seitlich entlang der Scherfläche. Empfohlen für halbkristalline Polymere (PP, PE, Nylon). Stärke: 85–95 % Elternteil.
Nut und Feder
Selbstausrichtende Geometrie, die intern Schmelzblitz enthält; Ideal für hermetische Dichtungen in medizinischen und Flüssigkeitshandhabungseinheiten. Stärke: 80–90 % Eltern.
6. Branchenanwendungen
Industrielles Kunststoffschweißen wird in jedem Sektor eingesetzt, der starke, saubere und wiederholbare Polymerfugen benötigt. Die folgende Tabelle zeigt die primären Anwendungsbereiche, Materialien und bevorzugten Methoden in verschiedenen Branchen.
| Industrie | Anwendung | Material | Bevorzugte Methode |
|---|---|---|---|
| Automobil | Armaturenbretter, Türverkleidungen, Flüssigkeitsreservoirs, Sonnenblenden | PP, ABS, PC, PA | Ultraschall, Heißpress, HF |
| Medizinische Medizin | IV-Beutel, Blutabnahmebeutel, Diagnostikgehäuse | PVC, PET, PP | HF, Ultraschall, Hitzedichtung |
| Verpackung | Blisterpackungen, flexible Taschen, Muschelverpackungen | PVC, PET, PE | HF, Hitzeversiegelung, Blasenbildung |
| Unterhaltungselektronik | Gehäuse, Steckverbinder, PCB-Gehäuse | ABS, PC, PA | Ultraschall |
| Sportartikel | Aufblasbare Bälle, Zelte, wasserdichte Ausrüstung, Handschuhe | PVC, TPU | HF |
| Bau | Geomembranen, Rohre, Abdichtungsmembranen | HDPE, PP, PVC | Heißpresse, Extrusionsschweißnaht |
7. Ausrüstungsauswahlleitfaden
Die Auswahl der richtigen Schweißmaschine für eine Produktionslinie erfordert die Erfüllung von fünf technischen Kriterien mit den Anwendungsanforderungen.
01 — Materialtyp
Bestätigen Sie, ob das Material polar ist (PVC, TPU — HF-schweißbar) oder unpolar (PP, PE, ABS — erfordert Ultraschall- oder Heißpresse). Das Mischen unkompatibler Materialien erfordert Klebstoffförderung.
02 — Teilgeometrie
Große flache Fugen → HF- oder Hitzeversiegelung; 3D-komplexe Gelenke → Ultraschall mit maßgefertigtem Horn; Dickwandige Baugruppen → Heißpresse. Für nicht standardmäßige Formen sind maßgefertigte Elektroden und Formen erhältlich.
03 — Produktionsvolumen
Hochvolumen (>10.000 PC/Tag) begünstigen Ultraschallleitungen (0,1–3 Sekunden) oder automatisierte HF-Leitungen. Pilot- und mittlere Serienläufe verwenden manuelle HF- oder halbautomatische Heißpressmaschinen.
04 — Schweißqualitätsstandard
Medizinische und luft- und Raumfahrtverbindungen erfordern hermetische Dichtungen mit ≥90 % Mutterfestigkeit – Ultraschall mit Energieleiter oder HF. Die allgemeine Verpackung kann 75–85 % bei Wärmedichtung akzeptieren.
05 — Werkzeuginvestition
HF-Elektroden: 200–2.000 USD pro Set. Ultraschallhörner: 500–5.000 USD. Hot Press Platens: 300–3.000 USD. Berücksichtigen Sie die Werkzeugkosten in die Gesamtkosten für kurzfristige Projekte.
8. Qualitätskontrolle beim Kunststoffschweißen
Eine konsistente Schweißqualität erfordert systematische Prozessüberwachung sowie zerstörende/nicht-destruktive Prüfprotokolle. Der Kunststoffschweißprozess muss anhand von drei Qualitätsmaßen validiert werden.
| Testtyp | Methode | Bestehenskriterium | Frequenz |
|---|---|---|---|
| Zugfestigkeit | ISO 527 / ASTM D638 Ziehtest | ≥80 % Elternmaterial UTS | Beginn der Schicht + alle 500 Stück |
| Peel-Test | 180° Schälen bei 50 mm/min | Ausfall in der Eltern- und nicht in der Schweißzone | Stundenweise für flexiblen Film |
| Druck-/Lecktest | Luftdruck bei 1,5× Arbeitsdruck | Null Leckage für 60 Sekunden | 100 % für medizinische und fluide Teile |
| Visuelle Inspektion | 10× Vergrößerung, Querschnittsschnitt | Keine Hohlräume, Porosität oder kalte Verschlüsse | Pro Charge, 5-teilige Probe |
Häufig gestellte Fragen
Erhalten Sie Ratschläge zu Kunststoffschweißgeräten
Chenghao Machinery liefert Hochfrequenz-, Ultraschall- und Heißpressschweißsysteme für die industrielle Produktion. Teilen Sie Ihren Materialtyp, Ihre Bauteilmaße und Ihr Ausgangsvolumen für eine passende Ausrüstungsempfehlung.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China